Einleitung: Die V-förmige Schneidvorrichtung versetzt die Stelle, an der die Kunststofffolie auf den Rotor trifft, und diese eine Änderung erklärt einen Großteil des Unterschieds im Wickelverhalten.
Dieses Ausfallverhalten ist in jedem Betrieb, der Stretchfolie, Agrarfolie oder folienreiche Kunststoffmischungen verarbeitet, bekannt: Das Material reißt nicht, dehnt sich um den rotierenden Rotor und bildet langsam eine Haut an der Welle, bis die Maschine stillsteht. Starre Materialreste wie Klumpen, Paletten oder dickwandige Teile verhalten sich anders, weshalb die Rotoranordnung bei Folien eine größere Rolle spielt als bei den meisten Hartkunststoffen. Die V-Anordnung, die in Maschinen wie der SOYU SR600-Serie verwendet wird, ist eine strukturelle Lösung für dieses Verhalten, und der Mechanismus wird verständlicher, sobald die Eigenschaften der Folie bekannt sind.
Starre Kunststoffabfälle brechen üblicherweise. Ein Schneidgerät übt eine lokale Last aus, das Material erreicht seine Bruchdehnung, ein Riss breitet sich durch den Abschnitt aus, ein Stück bricht ab und die Last ist weg. Kunststofffolien verhalten sich selten so. Sie sind dünn, haben eine geringe Schüttdichte und eine im Verhältnis zu ihrer Masse enorme Oberfläche. Daher bewirkt ein Rotor meist eher ein Ziehen als ein Brechen. Aus diesem Grund werden Folien und andere weiche Kunststoffe in der Recyclingkette gesondert behandelt und normalerweise vor dem Waschen, Verdichten oder Granulieren zerkleinert. Die Sortierung der Rohstoffe bringt eine weitere Ebene ins Spiel. Recycelte Kunststoffe werden nach Qualität und Partikelgröße gehandelt, und eine zu große oder faserige Folienfraktion lässt sich in nachgelagerten Anlagen viel schwerer verarbeiten als gleichmäßige Chips oder Flocken. In der Praxis schneidet ein Shredder für Folien nicht einfach nur eine Folie; er versucht, ein biegsames, elastisches Material in etwas zu verwandeln, das sich wie ein fester Rohstoff verhält.
Eine unter Spannung stehende Folie verhält sich wie eine Feder. Sie dehnt sich, speichert Energie und reißt erst, wenn sie deutlich dünner geworden ist. Wenn ein Rotor einen Folienstreifen erfasst, zieht er so lange, bis das Material reißt oder abrutscht. Bereits auf die Welle gerutschte Folie wickelt sich weiter auf, da jede neue Lage Reibung erzeugt und die Welle quasi zu einer Spule wird. Der Rotor zieht dann eine aufgewickelte Folie, die die Schneidkanten nicht mehr erreichen können. Deshalb ist das Aufwickeln nicht nur ein Problem der Folienzufuhr oder der Schneidschärfe. Es kommt auch darauf an, wo der Rotor auf die Folie drückt, wie lange ein einzelner Kontakt anhält und ob die Folie einen dauerhaften Halt auf der Welle aufbauen kann.
Bei versetzt angeordneten Schneidkanten wird die Folie nie durchgehend gespannt. Eine Kante greift, hält ihren kleinen Abschnitt für einen Bruchteil einer Umdrehung fest und gibt ihn dann wieder frei, sobald die nächste, weiter hinten liegende Kante übernimmt. Das Material erfährt dadurch eine Reihe kurzer, unterbrochener Züge anstelle eines einzigen langen Zugs. Jede Unterbrechung lässt den gedehnten Abschnitt entspannen, wodurch die Spannung reduziert wird, die die Folie sonst straff an der Welle halten würde. Bei einem geraden, ausgerichteten Schneidmuster greift die gesamte Arbeitsbreite nahezu gleichzeitig ein, und die Folie wird als ein breites Stück abgezogen. Durch die Versetzung zerbricht dieses Stück in kleinere Abschnitte und der Wickelvorgang wird unterbrochen.
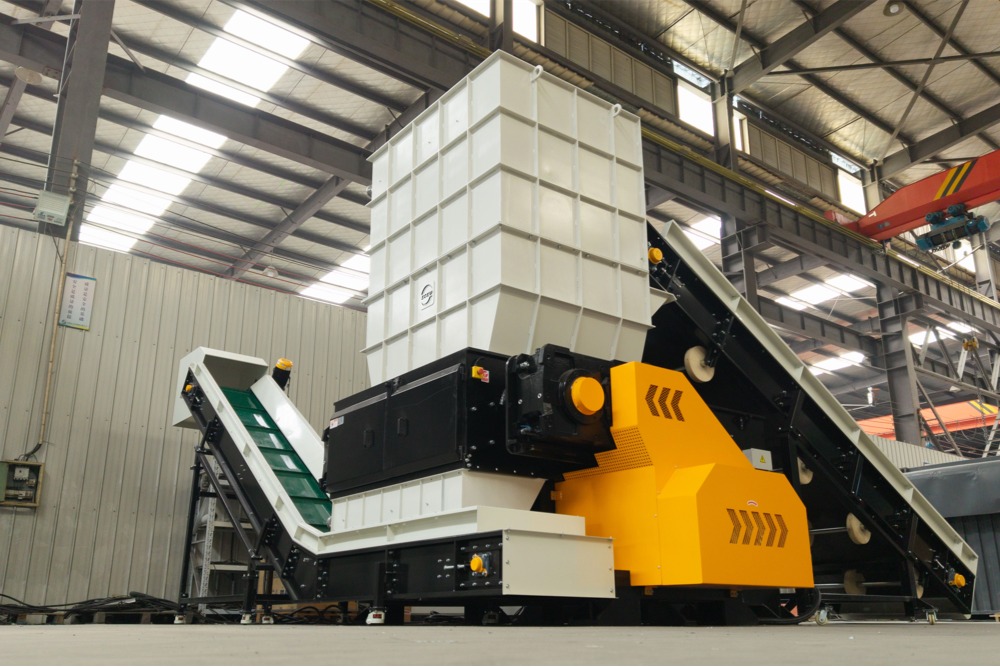
Die AV-Anordnung beschreibt die Geometrie des Schneidmusters auf dem Rotor. Anstatt auf einer geraden Linie parallel zur Achse angeordnet zu sein, sind die Schneidmesser so positioniert, dass die aktive Schneidlinie schräg verläuft und sich mit der Rotordrehung entlang der Welle verschiebt. Dadurch berühren zu jedem Zeitpunkt nur wenige Schneidmesser das Material, und der Kontaktpunkt bewegt sich seitlich, anstatt an einer Stelle zu bleiben. Die Folie trifft an einer Stelle auf eine Kante, wird getrennt und trifft dann an einer anderen Stelle entlang der Welle auf die nächste Kante. Es gibt keinen festen Punkt, an dem sie sich anlegen und eine durchgehende Wicklung bilden kann. Am einfachsten lässt sich dieser Effekt anhand eines langen Folienstreifens veranschaulichen. Bei einer parallelen Anordnung kann der Streifen über die gesamte Arbeitsbreite erfasst und Umdrehung für Umdrehung gegen denselben Wellenabschnitt gezogen werden. Bei der versetzten V-Geometrie wird der Streifen nahe einem Ende erfasst, und sobald er sich aufzuwickeln beginnt, greift das nächste Schneidmesser an einem nahegelegenen Punkt und löst die Spannung des ersten Griffs. Die Folie wird freigegeben und erneut erfasst, anstatt aufgewickelt zu werden. Zwei weitere Konstruktionsdetails unterstützen dieses Prinzip beim SR600. Doppelseitige Schneidwerkzeuge sorgen für eine präzise Schneidkantenform, die das Material greift, anstatt es zu verschieben. Der dynamische Hydraulikschieber im Zuführkasten steuert die Materialzufuhr. Trifft der Rotor auf ein elastischeres oder zäheres Material, verlangsamt sich der Schieber. Dadurch wird die Menge an Folie begrenzt, die in die Kammer gelangt, bevor die Schneidwerkzeuge das bereits vorhandene Material verarbeitet haben. Ein modulares Sieb im Bereich von 40–100 mm hält übergroße Teile für einen weiteren Durchgang in der Kammer zurück. Da die V-förmige Anordnung an unterschiedlichen Punkten wieder in Eingriff kommt, ist es weniger wahrscheinlich, dass das rezirkulierende Material jedes Mal denselben Weg nimmt.
Wo die Anordnung optimal funktioniert, sind die Vorteile praktisch. Das Risiko des Verwickelns sinkt, die Materialansammlung auf der Welle verlangsamt sich, und der Rotor schneidet kontinuierlich, anstatt ein aufgewickeltes Material zu drehen. Für Betriebe, die Folien, Agrarfolien oder folienreiche Kunststoffmischungen verarbeiten, bedeutet dies weniger manuelle Reinigungsstopps und eine geringere Belastung des Antriebssystems. Dieselbe Geometrie ist auch bei sperrigen Materialien mit geringer Dichte hilfreich, die sich sonst über den Rotor legen und die Schneidkammer verstopfen würden. Es ist ebenso wichtig, die Grenzen klar zu kennen. Die AV-Anordnung verringert die Wahrscheinlichkeit des Verwickelns, beseitigt sie aber nicht vollständig. Sehr dünne Stretchfolie, starke Verunreinigungen, Überdosierung, stumpfe oder beschädigte Schneidmesser und ein schlecht abgestimmtes Sieb können auch bei Einwellen-Shreddern zu Verwicklungen führen, da dies prozessbedingte Probleme und keine Geometrieprobleme sind. Ein bekanntes Muster beim Folienrecycling ist, dass die erste Verwicklung in der Regel durch ein Schneidmesser mit abgenutzter Schneide entsteht, nicht durch die Rotoranordnung. Bediener, die die Schneide scharf halten und eine kontrollierte Zufuhr gewährleisten, erzielen die besten Ergebnisse mit einer versetzten Geometrie, während abgenutzte Schneidmesser die Folie durchrutschen lassen, anstatt sie zu trennen.
Folien wickeln sich, weil sie sich dehnen, anhaften und verwickeln, nicht nur, weil sich ein Rotor dreht. Die V-förmige, versetzte Schneidanordnung unterbricht diesen Prozess, indem sie die Kontaktpunkte entlang der Welle verteilt und die Folie zwischen den Schnitten freigibt. So kann sich die Spannung nie lange genug an einer Stelle halten, um eine Wicklung zu bilden. Bei Maschinen wie der SOYU SR600-Serie arbeitet diese geometrische Lösung mit doppelseitigen Schneidwerken, einem dynamischen hydraulischen Schieber und einer kontrollierten Sieböffnung zusammen. Sie verringert das Risiko, anstatt es vollständig zu beseitigen, und gehört zu den wichtigsten Merkmalen, die bei der Verarbeitung von folienreichen Abfällen durch einen Aktenvernichter überprüft werden sollten.
A: Da sich die Folie dehnt, bevor sie reißt, zieht ein Rotor sie eher, anstatt sie sauber abzureißen. Sobald eine Folienlage die Welle berührt, wickelt sich durch Reibung weiteres Material auf, und die Schneidkanten erreichen den Kern nicht mehr. Gerade, ausgerichtete Schneidlinien verschlimmern dieses Problem, da die gesamte Arbeitsbreite die Folie sofort erfasst und einen langen, kontinuierlichen Zug erzeugt, der das Aufwickeln begünstigt.
A: Bei einer V-Anordnung sind die Schneidmesser versetzt auf der Welle angeordnet, sodass jeweils nur wenige Kanten die Folie berühren und sich der Kontaktpunkt mit der Rotordrehung verschiebt. Die Folie wird in kurzen Zyklen eingeklemmt, geschnitten und freigegeben, anstatt entlang einer breiten Linie gezogen zu werden. Dieser unterbrochene Halt erschwert es der Folie, sich kontinuierlich um die Welle zu wickeln.
A: Nein. Es verringert zwar das Risiko von Materialverwicklungen und verlangsamt die Materialansammlung an der Welle, insbesondere bei kontrollierter Vorschubgeschwindigkeit und scharfen Schneidmessern. Sehr dünne Stretchfolie, starke Verschmutzung, Übervorschub oder abgenutzte Schneidkanten können jedoch weiterhin zu einer Verwicklung führen. Die Anordnung eignet sich am besten als Teil einer aufeinander abgestimmten Konfiguration und bietet keine Garantie für eine vollständige Verwicklung.
Spezifikationen für runde Rohstoffe
EN 12012-1:2018 Maschinen für Kunststoffe und Gummi – Zerkleinerungsmaschinen


