
Einleitung: Spritzgussreste, Angussreste, Folien und PET-Flaschen werden alle grob zerkleinert, jedoch widersetzt sich jedes Material dem Schneiden, Zuführen und Auswerfen auf unterschiedliche Weise.
In einer Spritzgusswerkstatt fällt ein bunter Mix an Abfall an. Dazu gehören dicke Angussreste aus dem Angusskanal, dünne Anschnitte, staubiges Mahlgut, gelegentlich Verpackungsfolienreste und PET-Flaschen aus dem Qualitätslabor. All das landet üblicherweise auf einem Haufen und muss zerkleinert werden, bevor es weiterverarbeitet, verkauft oder granuliert werden kann. Das Problem: Diese Materialien verhalten sich in der Schneidkammer völlig unterschiedlich. Eine Einwellen-Schreddermaschine verarbeitet starre Kunststoffklumpen gut, wenn Rotorbewegung, Zuführkraft und Auswurfsieb auf den tatsächlichen Schneidwiderstand des Materials abgestimmt sind.
Folienreste und Formteile scheinen zwar zur selben Recyclingkategorie zu gehören, doch sie belasten einen Shredder völlig unterschiedlich. Eine Tüte oder Stretchfolie ist nur wenige Dutzend Mikrometer dick. Sie bietet dem Schneidwerk kaum Widerstand, sodass der Rotor sie mühelos durchschneidet. Das Problem: Sie reißt nie sauber. Statt gehalten zu werden, dehnt sie sich, rutscht und verformt sich. Die Maschine kämpft also gegen die geringe Steifigkeit anstatt gegen die Festigkeit. Bei einem Angussrest oder Entformungsblock verhält es sich genau umgekehrt: Die Wand ist dick, die Masse fest, und der Kunststoff muss über seinen gesamten Querschnitt geschert werden. Polypropylen, ABS und glasfaserverstärktes Nylon weisen alle eine hohe Scherfestigkeit bei Raumtemperatur auf, und viele von ihnen sind zudem elastisch. Sie werden unter Belastung leicht zusammengedrückt und federn sofort zurück, sobald der Druck nachlässt. Diese Rückfederung ist wichtig, denn ein Schneidwerk, das die Oberfläche nur leicht eindrückt, bekommt dasselbe Teil immer wieder zugeführt. Beim Grobzerkleinern von festen Materialklumpen geht es daher darum, das Material ruhig zu halten und genügend konzentrierte Kraft aufzuwenden, um es in einem einzigen Durchgang zu durchtrennen, anstatt nur an der Oberfläche zu knabbern. Angussreste liegen zwischen diesen beiden Extremen. Angussreste sind in der Regel dünne, starre Stäbe, die oft noch mit einem kleinen Anguss verbunden sind. Sie lassen sich nicht wie Folie umwickeln, aber aufgrund ihrer unregelmäßigen Form liegen sie selten plan am Rotor an. PET-Flaschen weisen ein drittes Verhalten auf: eine dünne, steife Wand, die sich leicht flachdrücken lässt und dann wieder in ihre ursprüngliche Form zurückspringt, was die Materialzufuhr unberechenbar macht. Der eigentliche Unterschied zwischen diesen Materialien liegt in Dicke, Dichte, Formbeständigkeit und elastischer Rückstellkraft – nicht im Etikett auf dem Ballen.
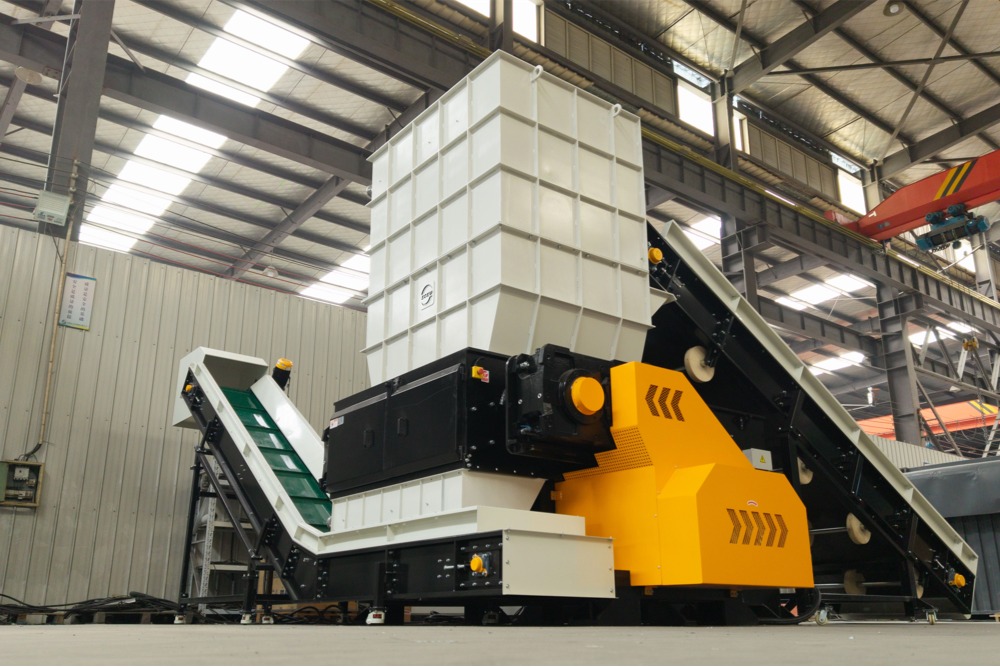
Ein Einwellen-Zerkleinerer verwendet einen horizontalen Rotor mit Schneidmessern, die an einem feststehenden Messer vorbeirotieren. Ein hydraulischer Schieber befördert das Material seitlich in den Rotor. Kleinere Partikel passieren ein Sieb unterhalb des Rotors; größere Partikel verbleiben in der Kammer für einen weiteren Schnitt. Dichte Klumpen lassen sich nicht wie beispielsweise leichte Flaschen durch die Schwerkraft ansaugen, daher übernimmt der Schieber den Großteil der Zuführungsarbeit. Zwei Konstruktionsmerkmale entscheiden darüber, wie gut diese Anordnung mit starren, unhandlich geformten Abfällen zurechtkommt.
Bei einem Rotor mit V-Anordnung sind die Schneidwerkzeuge V-förmig versetzt auf der Welle angeordnet, anstatt in einer Reihe. Jede Umdrehung greift das Material an leicht unterschiedlichen Punkten an, sodass sich ein Materialklumpen nicht auf einer durchgehenden Schneidkante absetzen kann. Dicke Materialklumpen mit abgerundeten oder unebenen Oberflächen neigen dazu, im Pressraum zu rollen oder hoch zu gleiten – genau diese Situation bewältigt eine versetzte Anordnung besser. Die Schneidwerkzeuge bestehen typischerweise aus hochlegiertem CrMoV-Stahl und sind doppelseitig ausgeführt. CrMoV gehört zur selben Familie der Kaltarbeitsstähle wie die weit verbreitete D2-Sorte. Chrom, Molybdän und Vanadium erhöhen hier die Verschleißfestigkeit und gewährleisten gleichzeitig ausreichende Zähigkeit, um Stößen standzuhalten. Dies ist besonders wichtig, wenn gefüllte Kunststoffe wie glasfaserverstärktes Nylon die Schneidkante langsam abreiben, da eine verschleißfeste Legierung die Schneidengeometrie zwischen den Einsätzen länger konstant hält.
Ein dynamischer Hydraulikförderer arbeitet nicht mit konstanter Geschwindigkeit. Er erfasst die Belastung des Rotors und passt die Geschwindigkeit an: schnelle Hübe bei leichtem, bruchfestem Material, langsamere Hübe bei steigendem Widerstand. Bei dichten Brocken bedeutet das gleichmäßigen Druck statt hämmerndem Vorschub, sodass der Rotor das Material mit einer für ihn geeigneten Geschwindigkeit aufnimmt. Unregelmäßige Werkstücke sind deshalb so wichtig. Zwei Brocken gleichen Gewichts können den Rotor sehr unterschiedlich belasten, je nachdem, ob sie flach oder kantig aufliegen. Ein flacher Brocken unter einem schnellen Hub führt typischerweise zum Blockieren der Welle. Lastabhängige Zuführung reduziert dieses Risiko; wie stark, hängt von der Brockendichte, Verunreinigungen und dem verwendeten Sieb ab.

Ein Einwellenzerkleinerer ist die erste Stufe der Maschine, und das Sieb bestimmt, welches Material die nächste Stufe erhält. Modulare Siebe mit Öffnungen zwischen 40 mm und 100 mm, wie sie beispielsweise in der SR600-Serie von SOYU Machinery verwendet werden, halten das Material in der Schneidkammer zurück, bis es klein genug ist, um es zu passieren. Durch den Wechsel des Siebs ändert sich daher die Korngrößenverteilung des gesamten Ausstoßes, nicht nur die der größten Stücke. Diese Entscheidung hat weitreichende Folgen für die nachfolgenden Maschinen: Granulator, Waschanlage, Pelletierer oder Verdichter haben jeweils einen optimalen Aufgabebereich, und ein Zerkleinerer, der außerhalb dieses Bereichs liefert, verlagert das Problem einfach zur nächsten Maschine. Ist der Ausstoß zu grob, gelangen zu große Klumpen in den Granulator und verstopfen entweder den Einlauf oder überlasten ihn. Ist der Ausstoß zu fein, produziert die Anlage Staub und Feinanteile, die sich in Waschtanks ungünstig verhalten und ungleichmäßig in den Pelletierer gelangen. Metalleinsätze, Schnecken und andere eingebettete Verunreinigungen passieren einen Grobzerkleinerer ungehindert, sodass die Korngrößenkontrolle und -trennung von den nachfolgenden Anlagen übernommen werden müssen. Eine praktische Methode zur Auswahl der Sieböffnung besteht darin, von der nachgelagerten Maschine auszugehen: Ein Schwergranulator, der große Stücke aufnimmt, kann ein 100-mm-Sieb verwenden, während eine Wasch- oder Pelletierstufe in der Regel die engere Öffnung im Bereich von 40 bis 50 mm benötigt.
Die Grobzerkleinerung von Spritzgussabfällen hängt von einigen physikalischen Gegebenheiten ab. Dicke Wände erfordern eine hohe Scherkraft, die elastische Rückstellkraft führt dazu, dass das Material denselben Schnitt zweimal durchdringt, unregelmäßige Formen benötigen eine aktive Zuführung anstelle der Schwerkraft, und das Sieb bestimmt die Korngröße, die in allen nachfolgenden Verarbeitungsschritten übernommen wird. Der V-förmig angeordnete Rotor, die doppelseitigen CrMoV-Schneidmesser, der dynamische hydraulische Schieber und die modularen Siebe (40–100 mm) der SR600-Serie sind auf diese Bedingungen ausgelegt. Für alle, die eine Anlage zur Zerkleinerung von Kunststoffgranulat planen, ist der nächste sinnvolle Schritt, die Details von Rotor, Schneidmesser und Sieb der Maschine mit den tatsächlichen Verarbeitungskapazitäten des nachgeschalteten Granulators oder Pelletierers zu vergleichen.
A: Mahlwerksmühlen und Pelletieranlagen sind für eine definierte Aufgabegröße ausgelegt. Dicke Angussreste oder Spülblockaden liegen weit außerhalb dieses Bereichs und können den Einlauf verstopfen oder den Rotor blockieren. Durch die Primärzerkleinerung werden diese Teile in einen kontrollierten Bereich von 40–100 mm zerkleinert, sodass die zweite Stufe der Anlage gleichmäßiges, gut verarbeitbares Material erhält. Außerdem werden Verunreinigungen aufgedeckt und die Aufgabegeschwindigkeit ausgeglichen, wodurch die gesamte Anlage mit einer konstanteren Geschwindigkeit läuft.
A: Die Dichte beeinflusst sowohl die benötigte Kraft als auch die Anzahl der Schnitte. Ein dichter Klumpen widersteht der Scherung, daher benötigt der Rotor pro Schnitt mehr Drehmoment, und seine elastische Rückstellkraft kann das Werkstück zwischen den Schnitten vom Schneidwerkzeug wegdrücken. Der hydraulische Schieber reagiert darauf, indem er langsamer wird und einen konstanten Druck aufrechterhält, während das Sieb das Werkstück in der Kammer hält, bis es klein genug ist, um hindurchzufallen. Leichte Folien benötigen fast keine dieser Kräfte, weshalb sich dieselbe Maschine bei den beiden Materialien so unterschiedlich verhält.
A: Ja. Die SR600-Serie verarbeitet unter anderem PET-Flaschen und Spritzgussreste, die beide auf demselben Rotor zerkleinert werden können. Die Materialzufuhr zur Maschine ist unterschiedlich – Flaschen werden zerdrückt und federn zurück, Klumpen widerstehen der Scherung –, aber das Auswurfsieb legt eine einheitliche Korngrößenverteilung für das Ausgabematerial fest. Die Einhaltung dieser Verteilung ist wichtiger als die Zusammensetzung des Eingangsmaterials, da die nächste Maschine in der Produktionslinie die Partikelgröße und nicht die ursprüngliche Produktform erfasst.
Spezifikationen für Kreislaufwirtschaftliche Rohstoffe – Verband für Recyclingmaterialien
D2 Werkzeugstahl – Hochkohlenstoff-, Hochchrom-, Kaltarbeitsstahl (UNS T30402)


