Einleitung: Ein Einwellenzerkleinerer zerkleinert sperrige Kunststoffabfälle zu einem besser handhabbaren Material für Wasch-, Sortier- und Pelletieranlagen.
Anlagen zum Kunststoffrecycling erhalten Materialien in sehr unterschiedlichen Aggregatzuständen. PET-Flaschen werden gepresst in Ballen angeliefert, Kunststofffolien sind oft lose und verheddert, und geformte Kunststoffklumpen sind dicht und schwer zu transportieren. Bevor diese Materialien in die Wasch-, Sortier- oder Granulieranlagen gelangen, ist häufig eine kontrollierte Zerkleinerung erforderlich. Ein Einwellen-Shredder übernimmt diese Vorzerkleinerung, indem er das Volumen reduziert, große Stücke zerkleinert und so ein gleichmäßigeres Material für die weitere Verarbeitung bereitstellt.

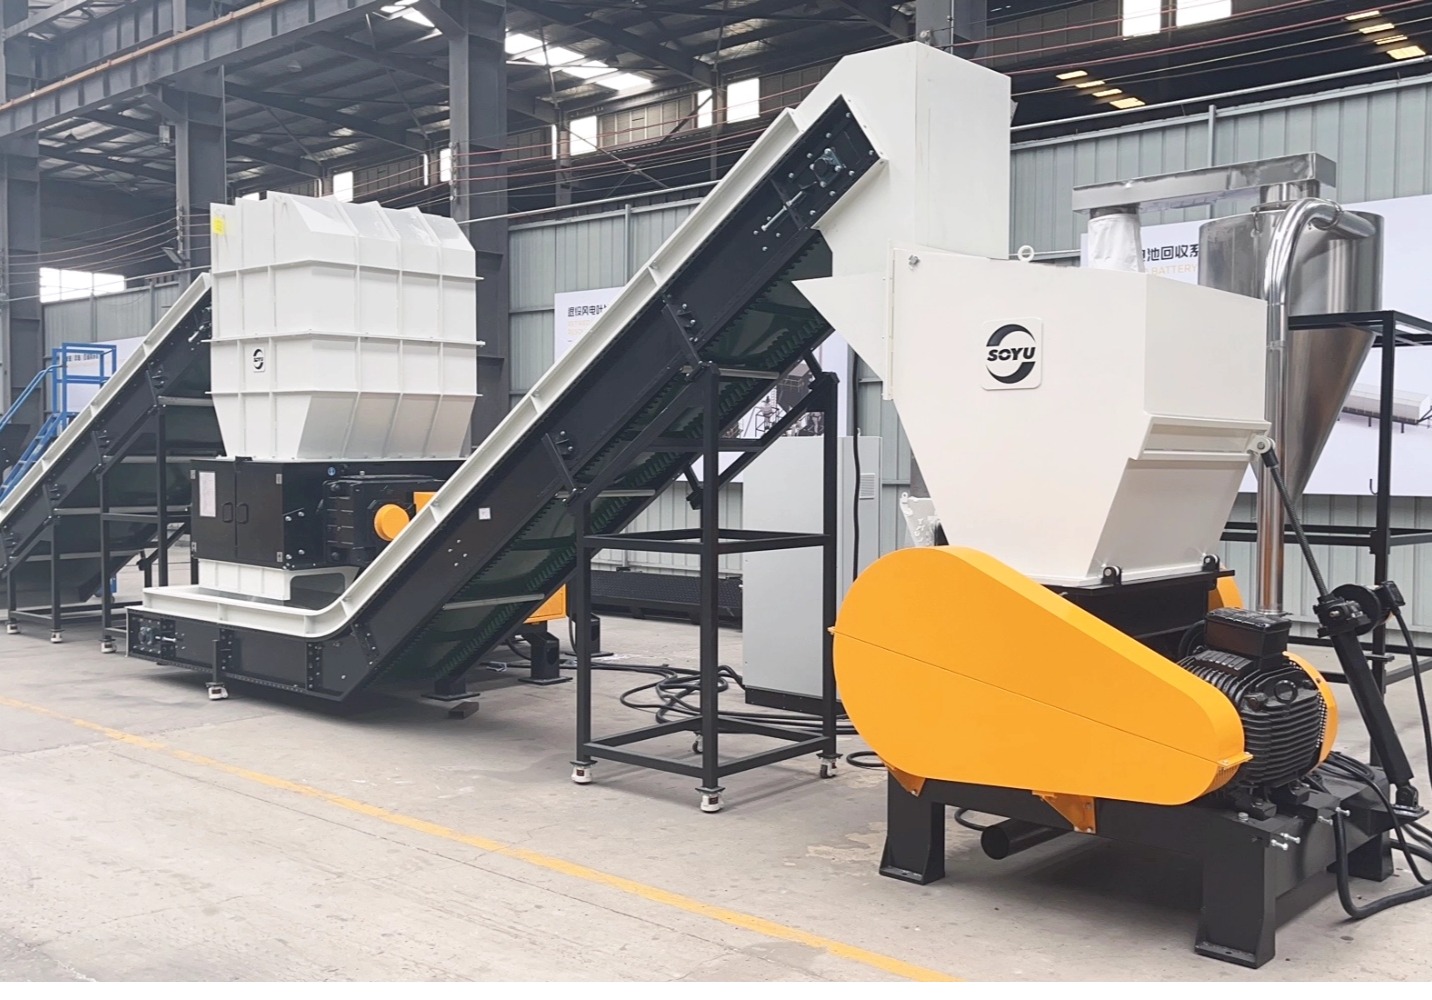
Kunststoffrecycling umfasst üblicherweise Sammlung, Sortierung, Zerkleinerung, Waschen, Trocknen, weitere Trennung und die Umwandlung in Flocken oder Granulat. Die Reihenfolge variiert je nach Kunststoffart und gewünschter Endproduktqualität, aber jeder Schritt erfüllt eine spezifische Funktion. Die Recyclingrichtlinien der US-Umweltschutzbehörde (EPA) beschreiben Recycling als eine Kette, in der gesammelte Materialien zu nutzbaren Rohstoffen verarbeitet werden, während PET-Recyclingorganisationen die Flaschenrückgewinnung als eine Abfolge von Vorbereitungs- und Wiederaufbereitungsschritten beschreiben. Die Zerkleinerung trägt dazu bei, den eingehenden Abfallstrom mit den nachfolgenden Verarbeitungsschritten zu verbinden. Ein Einwellen-Shredder sollte möglichst weit vorne in der Produktionslinie platziert werden. PET-Flaschen, Kunststoffklumpen und andere sperrige Gegenstände benötigen viel Platz und bewegen sich oft unregelmäßig durch die Förderbänder. Eine Flasche kann rollen oder zusammenfallen, ein geformter Klumpen kann sich der Schneide widersetzen, und lose Folien können einen Einlauf blockieren oder sich um bewegliche Teile wickeln. Durch das Zerkleinern werden diese unhandlichen Teile in kleineres Material umgewandelt, das leichter transportiert und gleichmäßiger zugeführt werden kann. Diese Funktion lässt sich am besten als Vorbereitung und Volumenreduzierung verstehen. Das Waschen entfernt Schmutz, Etiketten, Klebstoff und andere Oberflächenverunreinigungen. Die Sortierung trennt Materialien nach Polymertyp, Farbe, Dichte oder anderen Eigenschaften. Die Granulierung nutzt Wärme und Formgebungsanlagen, um aufbereiteten Kunststoff zu gleichmäßigen Granulaten zu verarbeiten. Ein Einwellen-Shredder bereitet das Material für diese Schritte vor; er ist in der Regel eine der ersten Maschinen in der Prozesskette. Die SR900-Serie wird in der Produktbeschreibung für Anwendungen mit Kunststoff und Kunststoffstücken aufgeführt. Zu den aufgeführten Merkmalen gehören ein hydraulischer Schieber, eine rotierende Welle, austauschbare Siebe und ein siebgesteuerter Auswurf. Der angegebene Ausgabebereich liegt zwischen 40 und 100 mm. Diese Details beschreiben eine industrielle Vorzerkleinerungsmaschine und keine komplette Kunststoffrecyclinganlage. Entscheidend für die Bewertung ist daher, ob die Maschine ein für den nächsten Prozess geeignetes Aufgabematerial erzeugen kann, das den physikalischen Eigenschaften des Eingangsmaterials entspricht.
Kunststoffabfälle können zwar derselben Polymerfamilie angehören, sich aber im Zerkleinerer sehr unterschiedlich verhalten. Dichte, Form, Flexibilität, Feuchtigkeit, Verunreinigungen und der Zustand der Verpackung beeinflussen, wie das Material in die Schneidkammer gelangt. Ein Ballen aus PET-Flaschen, ein loses Folienbündel und ein dichter Kunststoffklumpen stellen unterschiedliche Anforderungen an die Zuführung und die Schneidstabilität.
Gepresste PET-Flaschen kommen als komprimierte Masse an, die Flaschen in unterschiedlicher Ausrichtung, Verschlüsse, Etiketten und unterschiedlich viel eingeschlossene Luft enthält. Nach dem Öffnen sind die Flaschen zwar leicht, aber voluminös. Sie benötigen eine gleichmäßige Bewegung zum Rotor, da zu starkes Drücken das Material verdichten und den Materialtransport ungleichmäßig machen kann. Ein hydraulischer Schieber unterstützt den Materialtransport in die Schneidzone, anstatt sich nur auf die Schwerkraft zu verlassen. Lose Folie hat ein anderes Handhabungsmuster. Sie ist leicht und flexibel, kann sich daher zusammenfalten und ein großes Volumen einnehmen, ohne viel Masse zu tragen. Ein scheinbar voller Einlauf kann relativ wenig Kunststoff (bezogen auf das Gewicht) enthalten. Ein allmählicher Zulauf gibt dem Rotor eine bessere Chance, die Folie schrittweise zu erfassen. Plötzliche Stöße können die Wahrscheinlichkeit von Verwicklungen, Brückenbildung oder ungleichmäßiger Beladung erhöhen. Die physikalische Form ist wichtiger als die Polymerbezeichnung allein. Ein Flaschenballen bildet nach dem Öffnen einen kompakten, unregelmäßigen Block, während sich lose Folie eher wie eine sich bewegende Bahn oder ein Bündel verhält. Eine Anlage, die hauptsächlich PET-Flaschen verarbeitet, benötigt daher möglicherweise eine andere Materialaufbereitung als eine Anlage, die Agrarfolie, Verpackungsfolie oder Produktionsreste verarbeitet.
Kunststoffklumpen können von großen Formteilen, Ausschussware, Produktionsrückständen oder angesammelten Blöcken stammen. Ihre Dichte konzentriert die Schneidkraft am Rotor. Das Material muss lange genug mit den Messern in Kontakt bleiben, um zerkleinert zu werden, während das Zuführsystem den Eintritt großer Materialmengen in die Kammer steuern muss. Dünne Folien stellen eine gegenteilige Herausforderung dar. Sie können sich von den Messern wegbiegen, sich nach dem Auffangen dehnen und sich um benachbartes Material ansammeln. Gleichmäßige Zuführung und kontinuierliche Bewegung durch den Rotor tragen zu einem gleichmäßigeren Materialfluss bei. Eine Erhöhung der Kraft allein löst das Problem nicht, da flexible Folien eher durch Falten und Umwickeln als durch einfaches Zusammendrücken reagieren. Die Produktinformationen der SR900 beschreiben die hydraulische Zuführung, die das Schubverhalten an unterschiedliche Materialbedingungen anpasst. Sie beschreiben außerdem eine V-förmige Rotoranordnung und doppelseitige Messer, die die Materialansammlung während des Betriebs reduzieren sollen. Dies sind produktspezifische Beschreibungen, die jedoch ein übergeordnetes Konstruktionsprinzip veranschaulichen: Schieber, Rotor, Messer und Sieb bilden ein einheitliches Materialhandhabungssystem. Die Produktbeschreibung nennt hochlegierten, verschleißfesten CrMoV-Stahl für die rotierenden Messer und beschreibt verschiedene Messerkonfigurationen bzw. Materialkombinationen für unterschiedliche Anwendungsanforderungen. Die Messerauswahl sollte sich nach dem jeweiligen Ausgangsmaterial richten. Saubere, weiche Folien und verunreinigte oder abrasive Kunststoffe können unterschiedliche Verschleißbedingungen hervorrufen. Materialzusammensetzung, Verunreinigung, Werkstückgröße und angestrebter Ausstoß sollten bei der technischen Bewertung gemeinsam berücksichtigt werden.
Ein Sieb steuert, welche Teile die Zerkleinerungskammer verlassen. Größere Teile verbleiben in der Schneidzone, bis sie die Sieböffnungen passieren, während kleinere Teile zum Austrag transportiert werden. Dies ermöglicht eine kontrolliertere Materialzufuhr, als wenn jedes Bruchstück sofort ausgestoßen würde. Für das Waschen sorgt eine gleichmäßigere Korngröße dafür, dass der Kunststoff gleichmäßiger durch Wasser, Reibung und Trennanlagen transportiert wird. Sehr große Teile können ungleichmäßig mit dem Waschstrom interagieren, während stark unregelmäßiges Material die Steuerung von Transport und Trennung erschwert. Die Waschleistung hängt weiterhin von Verunreinigungen, Wasserqualität, Anlagenkonstruktion und Kunststoffart ab, aber der Zerkleinerer kann eine praxisgerechtere Ausgangsform und -größe liefern. Die Korngrößenkontrolle ist auch vor der Granulierung wichtig. Aufbereiteter Kunststoff kann vor dem Schmelzen und Extrudieren weitere Granulierungs-, Wasch-, Trocknungs- und Filtrationsschritte durchlaufen. Der Zerkleinerer trägt daher eher zu einem vorgelagerten Reduktionsschritt als zur endgültigen Pelletierung bei. Die SR900-Serie bietet einen Austragsbereich von 40–100 mm, der durch austauschbare Siebe gesteuert wird. Dies ist ein relativ grober Ausgabebereich für die Vorzerkleinerung; die endgültige Pelletgröße wird später durch die Granulieranlage erreicht. Flaschen-, Folien- und Hartkunststoffanlagen können unterschiedliche Anforderungen an die nachgelagerten Prozessbedingungen stellen. Eine kleinere Sieböffnung hält das Material in der Regel in der Schneidzone und ermöglicht so eine stärkere Zerkleinerung, während eine größere Öffnung den Weitertransport größerer Teile ermöglicht. Die optimale Wahl hängt von den nachfolgenden Wasch-, Förder-, Sortier- oder Nachgranulierungsschritten ab. Die kleinstmögliche Öffnung ist nicht automatisch die beste Prozesslösung. Die Produktinformationen der SR900 beschreiben Anwendungen für Kunststoff und Kunststoffstücke, die hydraulische Zuführung, austauschbare Siebe und die Austragssteuerung (40–100 mm). Verarbeitungskapazität, Motorleistung, die vollständige Anlagenkonfiguration und detaillierte materialspezifische Ergebnisse erfordern eine Bestätigung auf Projektebene. Eine zielführende technische Diskussion beginnt mit der Materialzusammensetzung, der Größe der Eingangsteile, dem angestrebten Ausstoß und den Anforderungen an die nachgelagerten Anlagen.
In einer Kunststoffrecyclinganlage übernimmt ein Einwellen-Shredder üblicherweise die Vorzerkleinerung von sperrigen und ungleichmäßigen Kunststoffabfällen. PET-Flaschen, dichte Kunststoffklumpen und lose Folien verhalten sich unterschiedlich, daher sind neben dem eigentlichen Schneidvorgang auch die Zuführungssteuerung und die Schneidkonfiguration entscheidend. Der Shredder bereitet das Material für Waschen, Sortieren, Granulieren und Pelletieren vor. Beim Pelletieren entstehen die fertigen Recyclingpellets. Das Verständnis dieser Rolle in der Prozesskette verdeutlicht, wo die Maschine ihren Platz hat und welche technischen Informationen bei der Bewertung eines Kunststoffrecyclingsystems relevant sind.

A: Ein Einwellen-Shredder dient der Vorzerkleinerung von sperrigen Kunststoffen wie PET-Flaschen, Kunststoffklumpen und ausgewählten Folienmaterialien. Dadurch werden die Teile in kleinere Stücke zerkleinert, die leichter transportiert und der Waschanlage, Sortierung, Granulierung oder anderen Recyclingstufen zugeführt werden können. Seine Hauptaufgabe ist die Materialaufbereitung vor der Pelletierung.
A: Durch das Zerkleinern werden Volumen und unregelmäßige Form des eingehenden Kunststoffabfalls reduziert, wodurch ein besser handhabbares Material für Förderbänder und nachgelagerte Anlagen entsteht. Kleinere, gleichmäßigere Stücke können die Wasch- und späteren Aufbereitungsstufen mit einer konstanteren Geschwindigkeit durchlaufen, wobei die geeignete Größe durch die Kunststoffart und die Anforderungen der nachfolgenden Anlagen bestimmt wird.
A: Zerkleinern ist ein mechanischer Schneidprozess, der große Kunststoffteile in kleinere Stücke zerlegt. Granulieren ist ein nachfolgender thermischer Formgebungsprozess, der nach Vorbereitung wie Sortieren, Waschen, Trocknen und oft zusätzlicher Granulierung gleichmäßige Pellets erzeugt. Die beiden Prozesse dienen unterschiedlichen Stufen der Recyclingkette.
Kunststoffe – Umwelt – Europäische Kommission
Grundlagen und Vorteile des Recyclings – US-Umweltschutzbehörde (EPA)